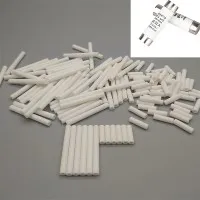
Aluminijeva keramika je glede na vsebnost Al2O3 razvrščena v 99 glinice, 96 glinice, 95 glinice, 90 glinice, 85 glinice in druge sorte. Včasih so tudi tiste z vsebnostjo Al2O3 80% ali 75% razvrščene kot običajne aluminijeve keramične serije. Med njimi se 99 aluminijevega oksida uporablja za izdelavo visokotemperaturnih lončkov, ognjevzdržnih cevi za peči in posebnih materialov, odpornih proti obrabi, kot so keramični ležaji, keramična tesnila in diski z vodnimi ventili; 95 aluminijevega oksida keramika se uporablja predvsem kot odporni proti koroziji in obrabi deli; ker se del smukca pogosto meša, se izboljšajo električne lastnosti in mehanska trdnost 85 aluminijevega oksida, keramika pa se lahko zapre z molibdenom, niobijem, tantalom in drugimi kovinami, nekatere pa se uporabljajo kot električne vakuumske naprave. Kako nastajajo keramični izdelki iz aluminijevega oksida? Vključuje predvsem naslednje štiri korake.
1. Priprava praška
Aluminijev prah je pripravljen v praškaste materiale v skladu z različnimi zahtevami izdelka in različnimi postopki oblikovanja. Velikost delcev prahu je pod 1ym. Če izdelujemo izdelke iz aluminijevega oksida visoke čistosti, poleg 99,99-odstotne čistosti aluminijevega oksida zahtevata ultrafino prašenje in enakomerno porazdelitev velikosti delcev. Kadar se uporablja ekstrudiranje ali brizganje, je treba v prah vnesti vezivo in mehčalo, običajno termoplastično plastiko ali smolo z masnim razmerjem 10-30%. Organsko vezivo mora biti pri 150–200 ° C z enakomerno pomešanim aluminijevim prahom, da se olajša postopek oblikovanja. Če se uporablja polavtomatsko ali popolnoma avtomatsko suho stiskanje, obstajajo posebne tehnološke zahteve za prah, prah pa je treba obdelati z razprševanjem z granulacijo, da postane sferičen, da se izboljša tekočina prahu in olajša samodejno polnjenje. kalupa med oblikovanjem. Poleg tega je treba za zmanjšanje trenja med prahom in steno kalupa dodati 1-2% maziva (na primer stearinske kisline) in veziva PVA.
2. Oblikovanje in stiskanje
Metode oblikovanja aluminijevih oksidnih keramičnih izdelkov vključujejo suho stiskanje, drsno litje, ekstrudiranje, hladno izostatično stiskanje, brizganje in druge metode. Različne oblike, velikosti, zapletene oblike in natančni izdelki zahtevajo različne načine oblikovanja. Sledi uvedba pogosto uporabljenega oblikovanja.
● Suho stiskanje: tehnologija suhega stiskanja keramike iz aluminijevega oksida je omejena na predmete s preprostimi oblikami in debelino notranje stene več kot 1 mm ter razmerjem med dolžino in premerom največ 4: 1. Metoda oblikovanja je enoosna ali dvosmerna. Obstajata dve vrsti stiskalnic: hidravlična in mehanska, lahko pa so polavtomatske ali popolnoma avtomatske. Najvišji tlak stiskalnice je 200MPa. Izhod lahko doseže 15-50 kosov na minuto. Zaradi enakomernega udarnega tlaka hidravlične stiskalnice je višina stisnjenih delov drugačna, kadar je polnjenje prahu drugačno. Vendar se tlak, ki ga izvaja mehanska stiskalnica, spreminja glede na količino praškastega polnila, kar zlahka vodi do razlik v krčenju velikosti po sintranju, kar vpliva na kakovost izdelka. Zato je enakomerna porazdelitev prašnih delcev med suhim stiskanjem zelo pomembna za polnjenje plesni. Ali je količina polnjenja natančna ali ne, močno vpliva na nadzor dimenzijske natančnosti izdelanih aluminijevih oksidnih keramičnih delov. Prašni delci, večji od 60 μm in med 60-200 očesi, lahko dosežejo največji učinek prostega pretoka in dosežejo najboljši učinek oblikovanja tlaka.
● Slip Casting: ta način je najzgodnejši postopek oblikovanja, uporabljen za aluminijevo keramiko. Zaradi uporabe mavčnih kalupov so stroški nizki in enostavno je oblikovati velike in zapletene oblike. Ključ do zdrsa je priprava gnojevke iz glinice. Običajno se kot pretočni medij uporablja voda, nato se dodajo sredstvo za razvezavo in vezivo, plin pa se po popolnem brušenju izprazni in nato vlije v mavčni kalup. Zaradi absorpcije vode s kapilarjem mavčnega kalupa se kaša strdi v kalupu. Pri votlem drsenju, ko stena kalupa absorbira gnojevko do zahtevane debeline, je treba odvečno gnojevko izliti. Da bi zmanjšali krčenje zelenega telesa, je treba v največji možni meri uporabiti gnojo z visoko koncentracijo.
3. Visokotemperaturno sintranje
Tehnična metoda zgostitve zrnatega keramičnega telesa in oblikovanja trdnega materiala se imenuje sintranje. Sintranje je metoda odstranjevanja praznin med delci v zelenem telesu, odstranjevanje majhne količine plinov in nečistoč organskih snovi, tako da lahko delci rastejo in se med seboj kombinirajo in tvorijo novo snov. Ogrevalna naprava, ki se uporablja za kurjenje, je najpogosteje uporabljena električna peč. Temperatura sintranja se spreminja glede na čistost aluminijevega oksida in je običajno 1.000–1800 stopinj Celzija.
4. Brušenje in obdelava
Nekateri aluminijevi keramični materiali po sintranju še vedno potrebujejo dodelavo. Na primer, izdelki, ki se lahko uporabljajo kot umetne kosti, zahtevajo visoko površinsko obdelavo, kot je zrcalna površina, da povečajo mazljivost. Zaradi visoke trdote aluminijevega keramičnega materiala je treba za dodelavo uporabiti trše materiale za brušenje in poliranje ploščic. Kot so SiC, B4C ali diamanti itd. Običajno za grobo brušenje uporabite grobe za drobljenje abrazivov, nato pa površino poliramo. Na splošno lahko za brušenje in poliranje uporabimo mikroprašek Al2O3 ali diamantno pasto&lym; 1ym. Poleg tega se lahko uporabljajo tudi laserska obdelava in ultrazvočna obdelava, brušenje in poliranje.